
引言:黄河远上白云间,一片孤城万仞山
影响流化床制粒工艺品种从小试研发过渡至放大生产的因素有处方、工艺和设备三方面,本文通过深入分析处方、工艺和设备的相关因素,筛选出需要重点关注的因素。处方方面保持与小试研发阶段一致,工艺方面的因素有黏合剂流速,设备方面的因素有设备装载量、旋转盘速率、设备几何形状等,通过小试研发、实践经验和理论知识来降低上述因素对放大生产的影响。
本文旨在以详尽的小试研发数据为基础,依据实践经验和理论知识构建流化床制粒工艺品种从小试研发到放大生产的桥梁,形成科学有效的流化床制粒工艺品种的放大生产策略。
1、小试处方工艺
(1)处方
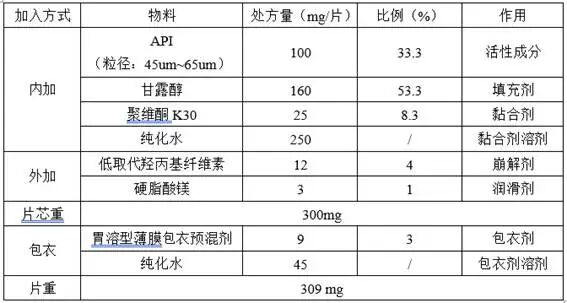
(2)工艺
具体工艺包括:
①:流化床制粒:将API与甘露醇(过60目筛)置于流化床中,设置进风温度55℃,调整进风风量使物料粉末处于理想的流化状态(流化时间:10min),当物料温度升温至35-45℃且到达流化时间后开始喷黏合剂溶液(黏合剂流速30rpm,雾化压力0.30MPa),然后将所制备的颗粒经流化床干燥,控制颗粒水分在1.5%以下,物料温度降至35℃以下出料,出料后经24目筛网整粒。
②:整粒后的物料与硬脂酸镁(过60目)1:1手动混合1min,再与低取代羟丙基纤维素(过60目)混合均匀(搅拌转速50r/min,10min);
③:压片:理论片重300mg,重量差异±4.5%,目标硬度:100 N (80 N ~120N);
④:包衣:目标增重:3%(2.5%~3.5%);
2、放大生产处方
与小试研发阶段的处方保持一致。
3、放大生产工艺因素分析
(1)黏合剂流速
颗粒的形成主要受到黏合剂流速、雾化压力、进风温度和进风风量的共同作用。雾化压力、进风温度和进风风量不变,黏合剂流速过快,黏合剂溶液的雾化粒径过大,物料粉末形成的颗粒湿度高,粒径大,易发生塌床等事故,导致制粒失败,黏合剂流速过慢,黏合剂的雾化粒径过小,易发生喷雾干燥现象,物料粉末形成的颗粒湿度低,粒径小,细粉较多,也可能导致制粒失败。
小试研发阶段,黏合剂流速30rpm,计算单位时间内黏合剂体积。
放大生产阶段,黏合剂流速可以通过下式计算:
S2=S1*(V2/V1)
S1:小试研发阶段的黏合剂流速;
S2:放大生产阶段的黏合剂流速;
V1:小试研发阶段设备的空气体积;
V2:放大生产阶段设备的空气体积;
在放大生产阶段,提高黏合剂流速至计算值,调整雾化压力,保持喷雾液滴大小与小试研发阶段一致。
(2)压片硬度范围
硬度是片剂的关键质量属性,片剂硬度过小,容易造成松片、溶出过快等现象,严重影响后续的包衣、包装、储存、运输等过程,导致溶出曲线拟合性较差,影响BE的通过率。片剂硬度过大,容易造成片剂崩解困难、溶出过慢,同样导致溶出曲线拟合性较差,影响BE的通过率。
小试研发阶段,目标硬度:100 N,同时考察了80 N、120N,均符合质量标准。
放大生产阶段,根据压片机的精准度,目标硬度:100 N(90 N ~110N)。
(3)包衣增重范围
包衣增重影响片剂的崩解、溶出行为,包衣增重过小,容易造成崩解、溶出过快,导致溶出曲线拟合性较差,影响BE的通过率。包衣增重过大,容易造成崩解、溶出过慢,同样导致溶出曲线拟合性较差,影响BE的通过率。
小试研发阶段,目标增重:3%,同时考察了增重2.5%、3.5%,均符合质量标准。
放大生产阶段,目标增重:3%(2.5% ~3.5%)。
4、放大生产设备因素分析
(1)设备装载量
流化床装载物料后会经历混合、流化床制粒、干燥等工序,适当的装载量(按体积计)有利于物料的混合及后续流化床制粒、干燥的顺利完成。若流化床厂家推荐30%~70%(按体积计),在实际研发生产过程中考虑到物料属性的不同控制至40%~60%(按体积计)为宜,需考虑加液后对物料体积产生的影响,若使物料体积变化较大,则适当调节装载量。
Smin=V*0.4*BD
Smax= V*0.6*BD
S:批量,kg;
V:流化床膨胀室工作体积,L;
BD:成品颗粒的堆密度,g/ml;
小试研发阶段,控制装载量在40%~60%(按体积计)。
放大生产阶段,控制装载量在40%~60%(按体积计)。
(2)流化床的几何构型
流化床的不同几何构型对物料的混合均匀性、流化床制粒、干燥的效果影响较大,在实际研发生产过程中优选与生产型设备为同一厂家不同的型号或几何构型一致的设备进行小试研发,以降低后续放大生产的风险。
放大生产阶段优选与小试研发阶段使用的流化床为同一厂家同一几何构型,装载量不同。
(3)旋转盘速率
旋转盘速率放大常用的方法是随着转盘直径增加,转盘的径向速率保持恒定。
N2=N1*(d1/d2)
N1:小试研发阶段的转盘转速,r/min;
N2:放大生产阶段的转盘转速,r/min;
d1:小试研发阶段的转盘直径,m;
d2:放大生产阶段的转盘直径,m;
5、放大生产
(1)处方、工艺
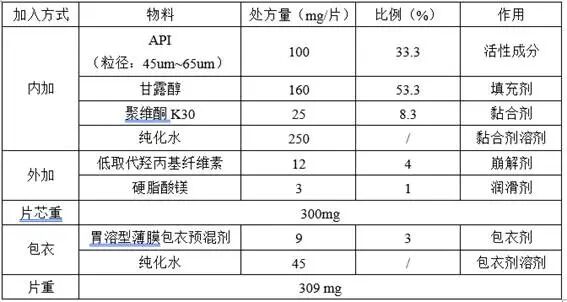
具体工艺包括:
①:流化床制粒:将API与甘露醇(过60目筛)置于流化床中,设置进风温度55℃,调整进风风量使物料粉末处于理想的流化状态(流化时间:10min),当物料温度升温至35-45℃且到达流化时间后开始喷黏合剂溶液(黏合剂雾化液滴大小与小试研发阶段一致,黏合剂流速增大至计算值),然后将所制备的颗粒经流化床干燥,控制颗粒水分在1.5%以下,物料温度降至35℃以下出料,出料后经24目筛网整粒。
②:整粒后的物料与硬脂酸镁(过60目)1:1手动混合1min,再与低取代羟丙基纤维素(过60目)混合均匀(搅拌转速50r/min,10min);
③:压片:理论片重300mg,重量差异±4.5%,目标硬度:100 N (90 N ~110N);
④:包衣:目标增重:3%(2.5%~3.5%);
(2)放大生产阶段需重点关注的点
①:粒度分布和堆密度
整粒后的粒度分布和堆密度与小试研发阶段保持基本一致。
(3)溶出数据
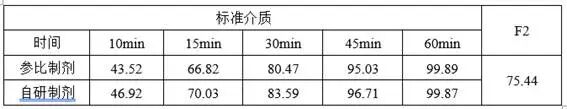
(4)经确定的处方、工艺
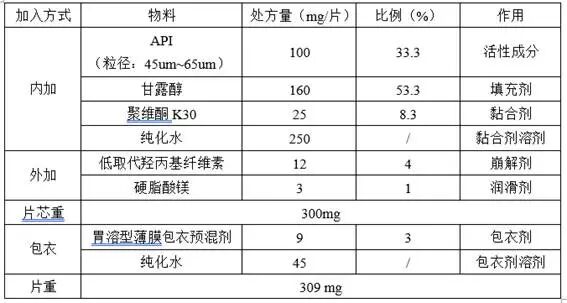
具体工艺包括:
①:流化床制粒:将API与甘露醇(过60目筛)置于流化床中,设置进风温度55℃,调整进风风量使物料粉末处于理想的流化状态(流化时间:10min),当物料温度升温至35-45℃且到达流化时间后开始喷黏合剂溶液(黏合剂雾化液滴大小与小试研发阶段一致,黏合剂流速增大至计算值),然后将所制备的颗粒经流化床干燥,控制颗粒水分在1.5%以下,物料温度降至35℃以下出料,出料后经24目筛网整粒。
②:整粒后的物料与硬脂酸镁(过60目)1:1手动混合1min,再与低取代羟丙基纤维素(过60目)混合均匀(搅拌转速50r/min,10min);
③:压片:理论片重300mg,重量差异±4.5%,目标硬度:100 N (90 N ~110N);
④:包衣:目标增重:3%(2.5%~3.5%);
6、总结:羌笛何须怨杨柳,春风不度玉门关
在小试研发阶段,考察压片硬度范围及包衣增重范围,降低放大生产过程中的相应风险,依据实践经验和理论知识确定放大生产阶段的黏合剂流速、设备装载量、旋转盘速率、设备几何形状等,并通过检测粒度分布及堆密度进一步确定制粒效果。
本文从研发生产实践出发,以详尽的小试研发数据为基础,依据实践经验和理论知识构建流化床制粒工艺品种从小试研发到放大生产的桥梁,从而形成了科学有效的流化床制粒工艺品种的放大生产策略,为流化床制粒工艺品种的放大生产提供了思路。
7、参考文献
1.国家食品药品监督管理总局《普通口服固体制剂溶出曲线测定与比较指导原则》(2016年3月).
2.国家食品药品监督管理总局《普通口服固体制剂溶出度试验技术指导原则》(2015年2月).
3.国家食品药品监督管理总局《已上市化学药品药学变更研究技术指导原则(试行)》溶出曲线研究的问答(2022年11月).
4.《固体口服制剂的研发-药学理论与实践》邱怡虹、陈义生、张光中等著.